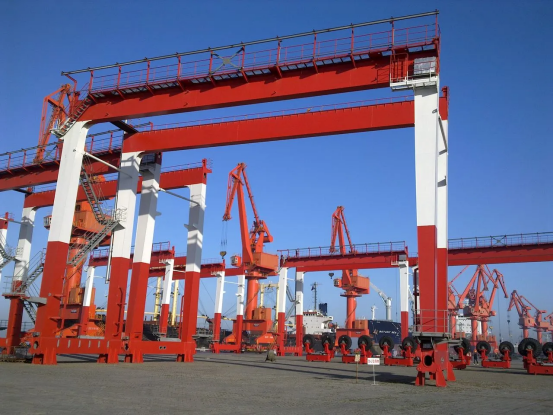
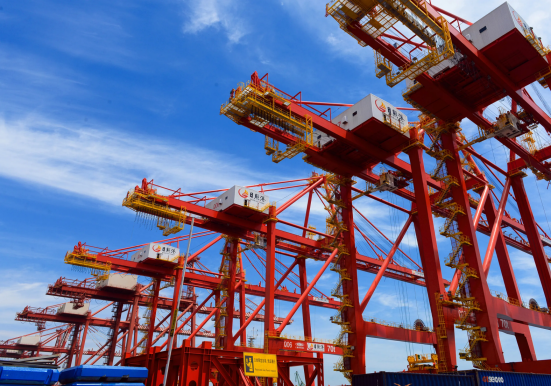
港口机械与设备钢结构外表面防护期15~20年的配套方案,有一个非常反直觉的设计——它包含一道涂了又喷掉的涂层。这道无机硅酸锌车间底漆厚度仅15μm,正式涂装前必须二次喷砂去除,不计入总膜厚。理解这道"临时工序"的存在意义,就理解了整套工艺的组织逻辑。
钢材进场的第一道防线:那层15微米的"临时工"
钢结构构件在喷砂除锈完成后,不会立刻进入正式涂装。中间要经历下料、切割、焊接、组装等多道工序,时间间隔可能长达数周。如果除锈后的洁净钢材直接暴露在空气中,几分钟就开始氧化,几天就能长出一层浮锈,此前的除锈工作等于白做。
车间底漆就是为覆盖这个空窗期而生的。它在钢材预处理后迅速喷涂,以极薄的厚度提供短期防锈保护,让构件在加工期间不生锈。等所有加工完成、准备正式涂装时,再通过二次喷砂把这层临时涂层彻底清除,露出干净的钢材表面。所以表格里特意标注它"不计入总膜厚"——因为它最终是要被去掉的,只是个临时角色。
正式涂装的四层防线:各司其职
去掉车间底漆后,真正的防护体系由四层构成,每一层都有明确的技术分工。
底漆层采用无机富锌底漆,干膜厚度75μm。这是整个体系的电化学防护核心,依靠高含量锌粉的牺牲阳极作用保护钢铁基材。锌粉颗粒之间以及与钢铁表面形成导电网络,当涂层局部破损或腐蚀介质渗透时,锌优先腐蚀溶解,电子流向钢铁使其极化至保护电位,从而抑制基材锈蚀。这个厚度是重防腐体系中经过验证的可靠取值。
封闭层采用环氧封闭漆,干膜厚度25μm。无机富锌底漆固化后表面存在微观孔隙,如果直接覆涂中间漆,孔隙会成为介质渗透的通道,也可能导致层间附着力不足。环氧封闭漆的作用就是充分渗透填充这些孔隙,为后续涂层提供平整致密的界面。这一步在无机富锌体系中不可省略,否则后续涂层可能整片剥离。
中间漆层采用环氧厚浆(云铁)漆。云母氧化铁鳞片的层叠排列形成"迷宫效应",大幅延长腐蚀介质穿透涂层的路径。厚浆型设计还能单道提供较大的厚度贡献,减少施工遍数,提升效率。
面漆层采用聚氨酯面漆。作为体系最外层,它承担耐候、抗紫外线、抵御风雨侵蚀和外观装饰的功能。脂肪族聚氨酯结构保光保色性优异,是港口露天设备最常用的面漆选择。
表面处理的硬指标:Sa2.5和75~100μm
整套配套对表面处理有量化要求:Sa2.5级除锈,粗糙度75~100μm。Sa2.5意味着喷砂后钢材表面无可见油脂、污垢、氧化皮和锈蚀,仅允许轻微色斑残留,这是大多数高性能防腐涂料的最低准入门槛。
粗糙度控制是这个配套中特别细化的技术要点。喷砂不仅要除锈,还要在表面打出锚纹——粗糙的表面能为涂层提供机械咬合的附着基础。粗糙度低于75μm,锚纹太浅,涂层咬不住;高于100μm,峰谷太深,底漆可能盖不住波峰,留下空隙成为腐蚀起点。这个区间是附着力和覆盖完整性的平衡点,也是二次喷砂去除车间底漆后必须重新达到的标准。
工艺衔接的三个卡点
第一,车间底漆的施工和去除时机必须卡准。喷砂除锈后尽快涂车间底漆,避免钢材返锈;正式涂装前的二次喷砂同样要达到Sa2.5级和75~100μm,不能因为之前喷过一次砂就降低标准。
第二,封闭漆必须等底漆完全固化再施工。无机富锌的固化需要时间和湿度条件,没固化好就上封闭漆,会把溶剂闷在下面,导致起泡或附着力崩溃。
第三,总膜厚不是固定值。表格给出的局部厚度是参考,总膜厚要根据施用环境的腐蚀等级确定。港口环境通常属于C5级(高盐雾、高湿度),需要更厚的涂层体系来满足15~20年的设计寿命,不能把参考数值当成通用标准直接套用。
这套配套体系的核心逻辑很清晰:用临时车间底漆解决工序间隔的防锈问题,用四层正式涂层各司其职构建长效屏障,用严格的表面处理和工序衔接确保每一层都发挥设计性能。